塑料件注塑成型全流程解析:从原料干燥到成品包装
 Lu ke
·
浏览 8 ·
点赞 0 ·
评论 0 ·
1个月前 (09-10)
塑料件注塑成型全流程解析:从原料干燥到成品包装
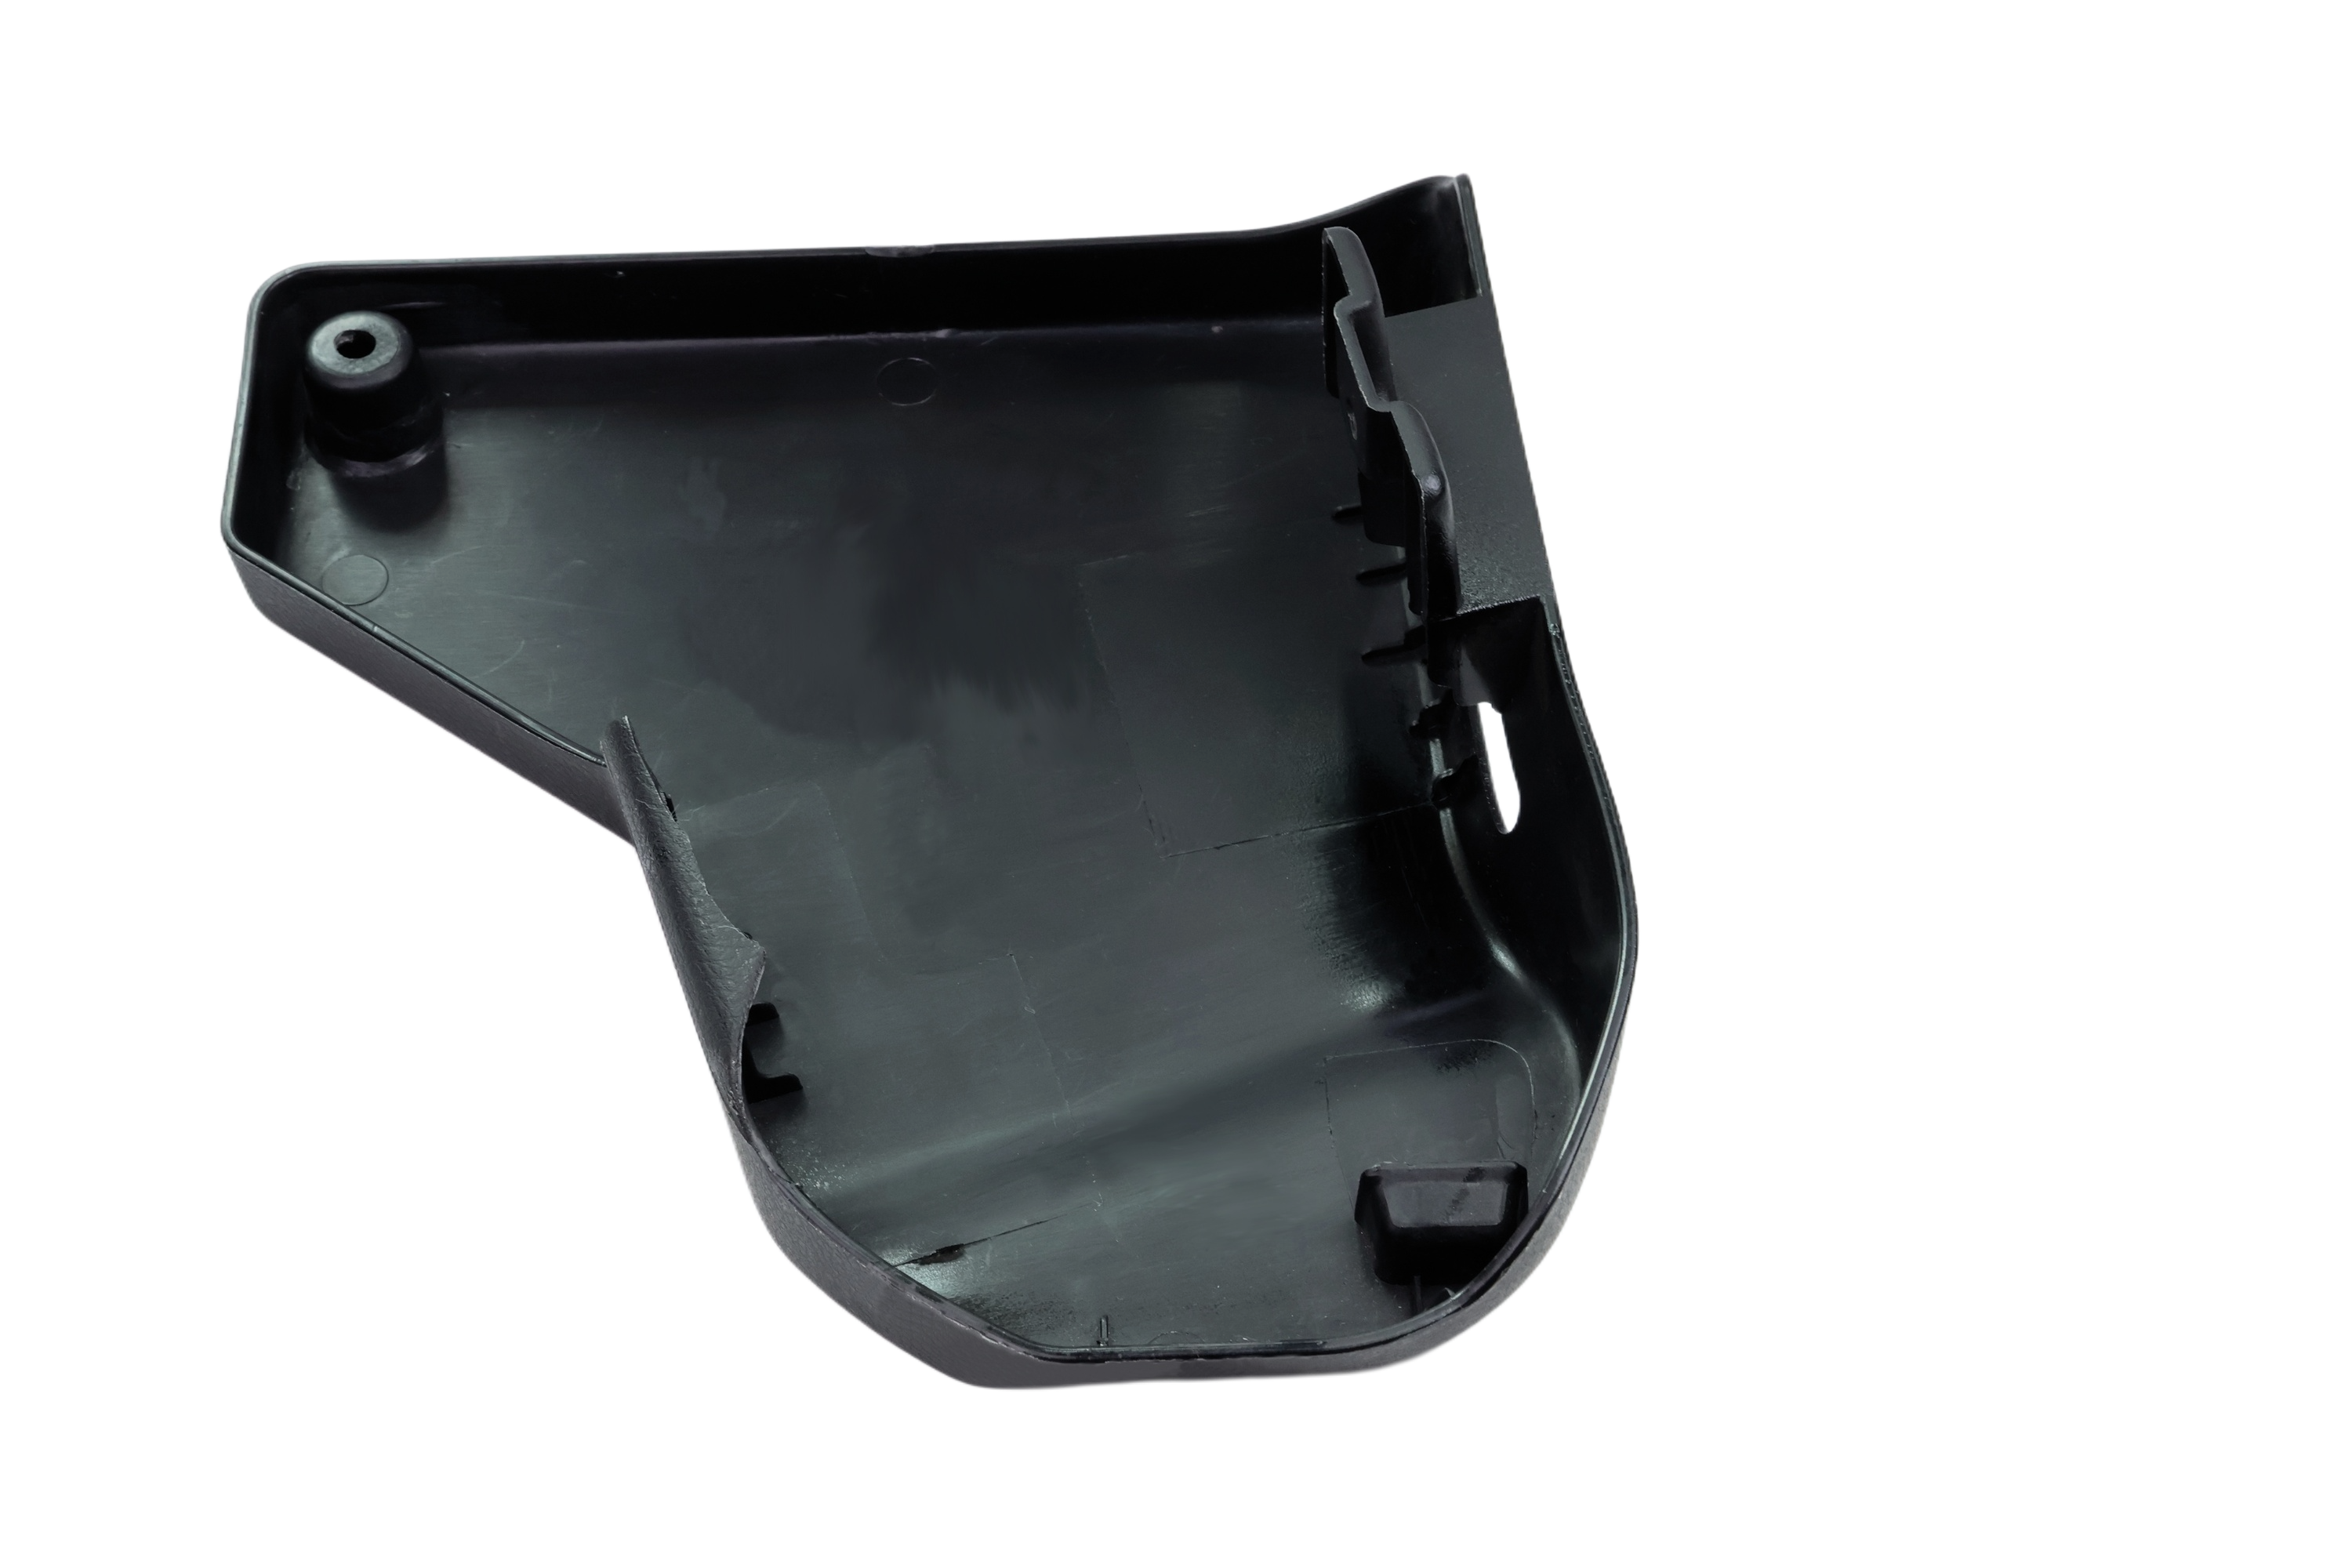
塑料件在现代制造业中应用极为广泛,从日常消费品到精密电子外壳,注塑成型是最主要的生产方式。一套完整的塑料件注塑成型流程涵盖原料准备、塑化注射、冷却定型到成品后处理等多个环节,每个步骤都直接影响塑料件的质量与性能。本文将系统解析塑料件注塑成型的完整工艺流程。
一、塑料件原料准备与干燥处理
塑料件注塑成型的第一步是原料准备。不同种类的塑料原料在注塑前需要经过严格的干燥处理,因为水分的存在会导致塑料件出现银纹、气泡和力学性能下降等缺陷。吸湿性较强的材料如PA、PC、ABS等,通常需要在80-120℃的温度下干燥2-4小时,使含水率降至0.02%以下。
原料的混合与配色也是塑料件生产的重要环节。色母粒与塑料原料需要按照一定比例均匀混合,混合不均匀会导致塑料件出现色差和色斑。对于需要特殊性能的塑料件,还需要添加阻燃剂、抗静电剂或增强填料等助剂。原料准备阶段的质量控制,直接决定了后续注塑成型的稳定性和塑料件的最终品质。
二、塑料件注塑成型工艺参数
注塑成型是塑料件生产的核心工序,其工艺参数的控制至关重要。料筒温度直接影响塑料的塑化质量,温度过低会导致塑化不均,温度过高则可能引起材料分解。不同塑料材料的加工温度差异较大,例如ABS的料筒温度通常为200-240℃,而PC则需要280-310℃。
注射压力和保压压力是影响塑料件尺寸精度的关键参数。注射压力需要根据塑料件的壁厚、流程比和材料流动性来确定,通常在50-150MPa范围内。保压压力一般为注射压力的50%-80%,保压时间的设定需要确保浇口冻结前有足够的补缩。冷却时间的控制同样重要,冷却时间过短会导致塑料件脱模变形,过长则影响生产效率。
三、塑料件模具温度控制
模具温度对塑料件的结晶度、表面质量和尺寸稳定性有显著影响。对于结晶性塑料如PP、PE、POM等,较高的模具温度有利于结晶完善,提高塑料件的力学性能。对于非晶性塑料如ABS、PC、PS等,模具温度主要影响塑料件的表面光泽和内应力。
模具温度控制系统的设计需要确保型腔表面温度均匀。冷却水路的布局应遵循塑料件的几何形状,避免出现冷却盲区。现代塑料件生产中,越来越多的模具采用随形冷却技术,通过3D打印实现传统加工方法难以实现的冷却通道布局,有效缩短冷却时间并提高塑料件的尺寸一致性。
四、塑料件常见成型缺陷与对策
塑料件注塑成型过程中常见的缺陷包括短射、飞边、缩痕、熔接痕和气纹等。短射通常由注射压力不足、料温过低或模具排气不良引起,需要从工艺参数和模具设计两方面进行排查。飞边的产生主要与锁模力不足、模具分型面配合不良或注射压力过高有关。
缩痕是塑料件厚壁部位常见的缺陷,由冷却收缩得不到充分补缩引起。改善措施包括优化浇口位置和尺寸、增加保压压力和时间、优化塑料件壁厚设计等。熔接痕的强度通常低于塑料件本体强度,可通过提高料温和模温、优化浇口位置来改善。气纹则与塑料分解或排气不良有关,需要检查原料干燥情况和模具排气系统。
五、塑料件后处理与质量检验
塑料件脱模后通常需要进行后处理,包括去浇口、去毛刺和表面处理等。去浇口方式有人工去除、机械切割和激光切割等多种选择,需要根据塑料件的材料特性和外观要求来确定。对于外观要求高的塑料件,可能还需要进行喷涂、电镀或印刷等表面处理。
质量检验是塑料件出厂前的最后关卡。检验项目包括尺寸检测、外观检查、力学性能测试和装配验证等。尺寸检测通常使用卡尺、投影仪或三坐标测量机。外观检查主要关注色差、缩痕、熔接痕和飞边等缺陷。对于关键塑料件,还需要进行跌落测试、老化测试或环境可靠性测试,确保满足使用要求。

猜你喜欢



发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!