塑料件注塑缺陷诊断手册:从缩痕到熔接痕的成因与对策
 Lu ke
·
浏览 6 ·
点赞 0 ·
评论 0 ·
1个月前 (09-15)
塑料件注塑缺陷诊断手册:从缩痕到熔接痕的成因与对策
摘要: 缩痕、飞边、熔接痕、翘曲变形是注塑塑料件的四大高频缺陷。本文提供“缺陷表现—根本原因—工艺对策”的系统诊断框架。
正文:
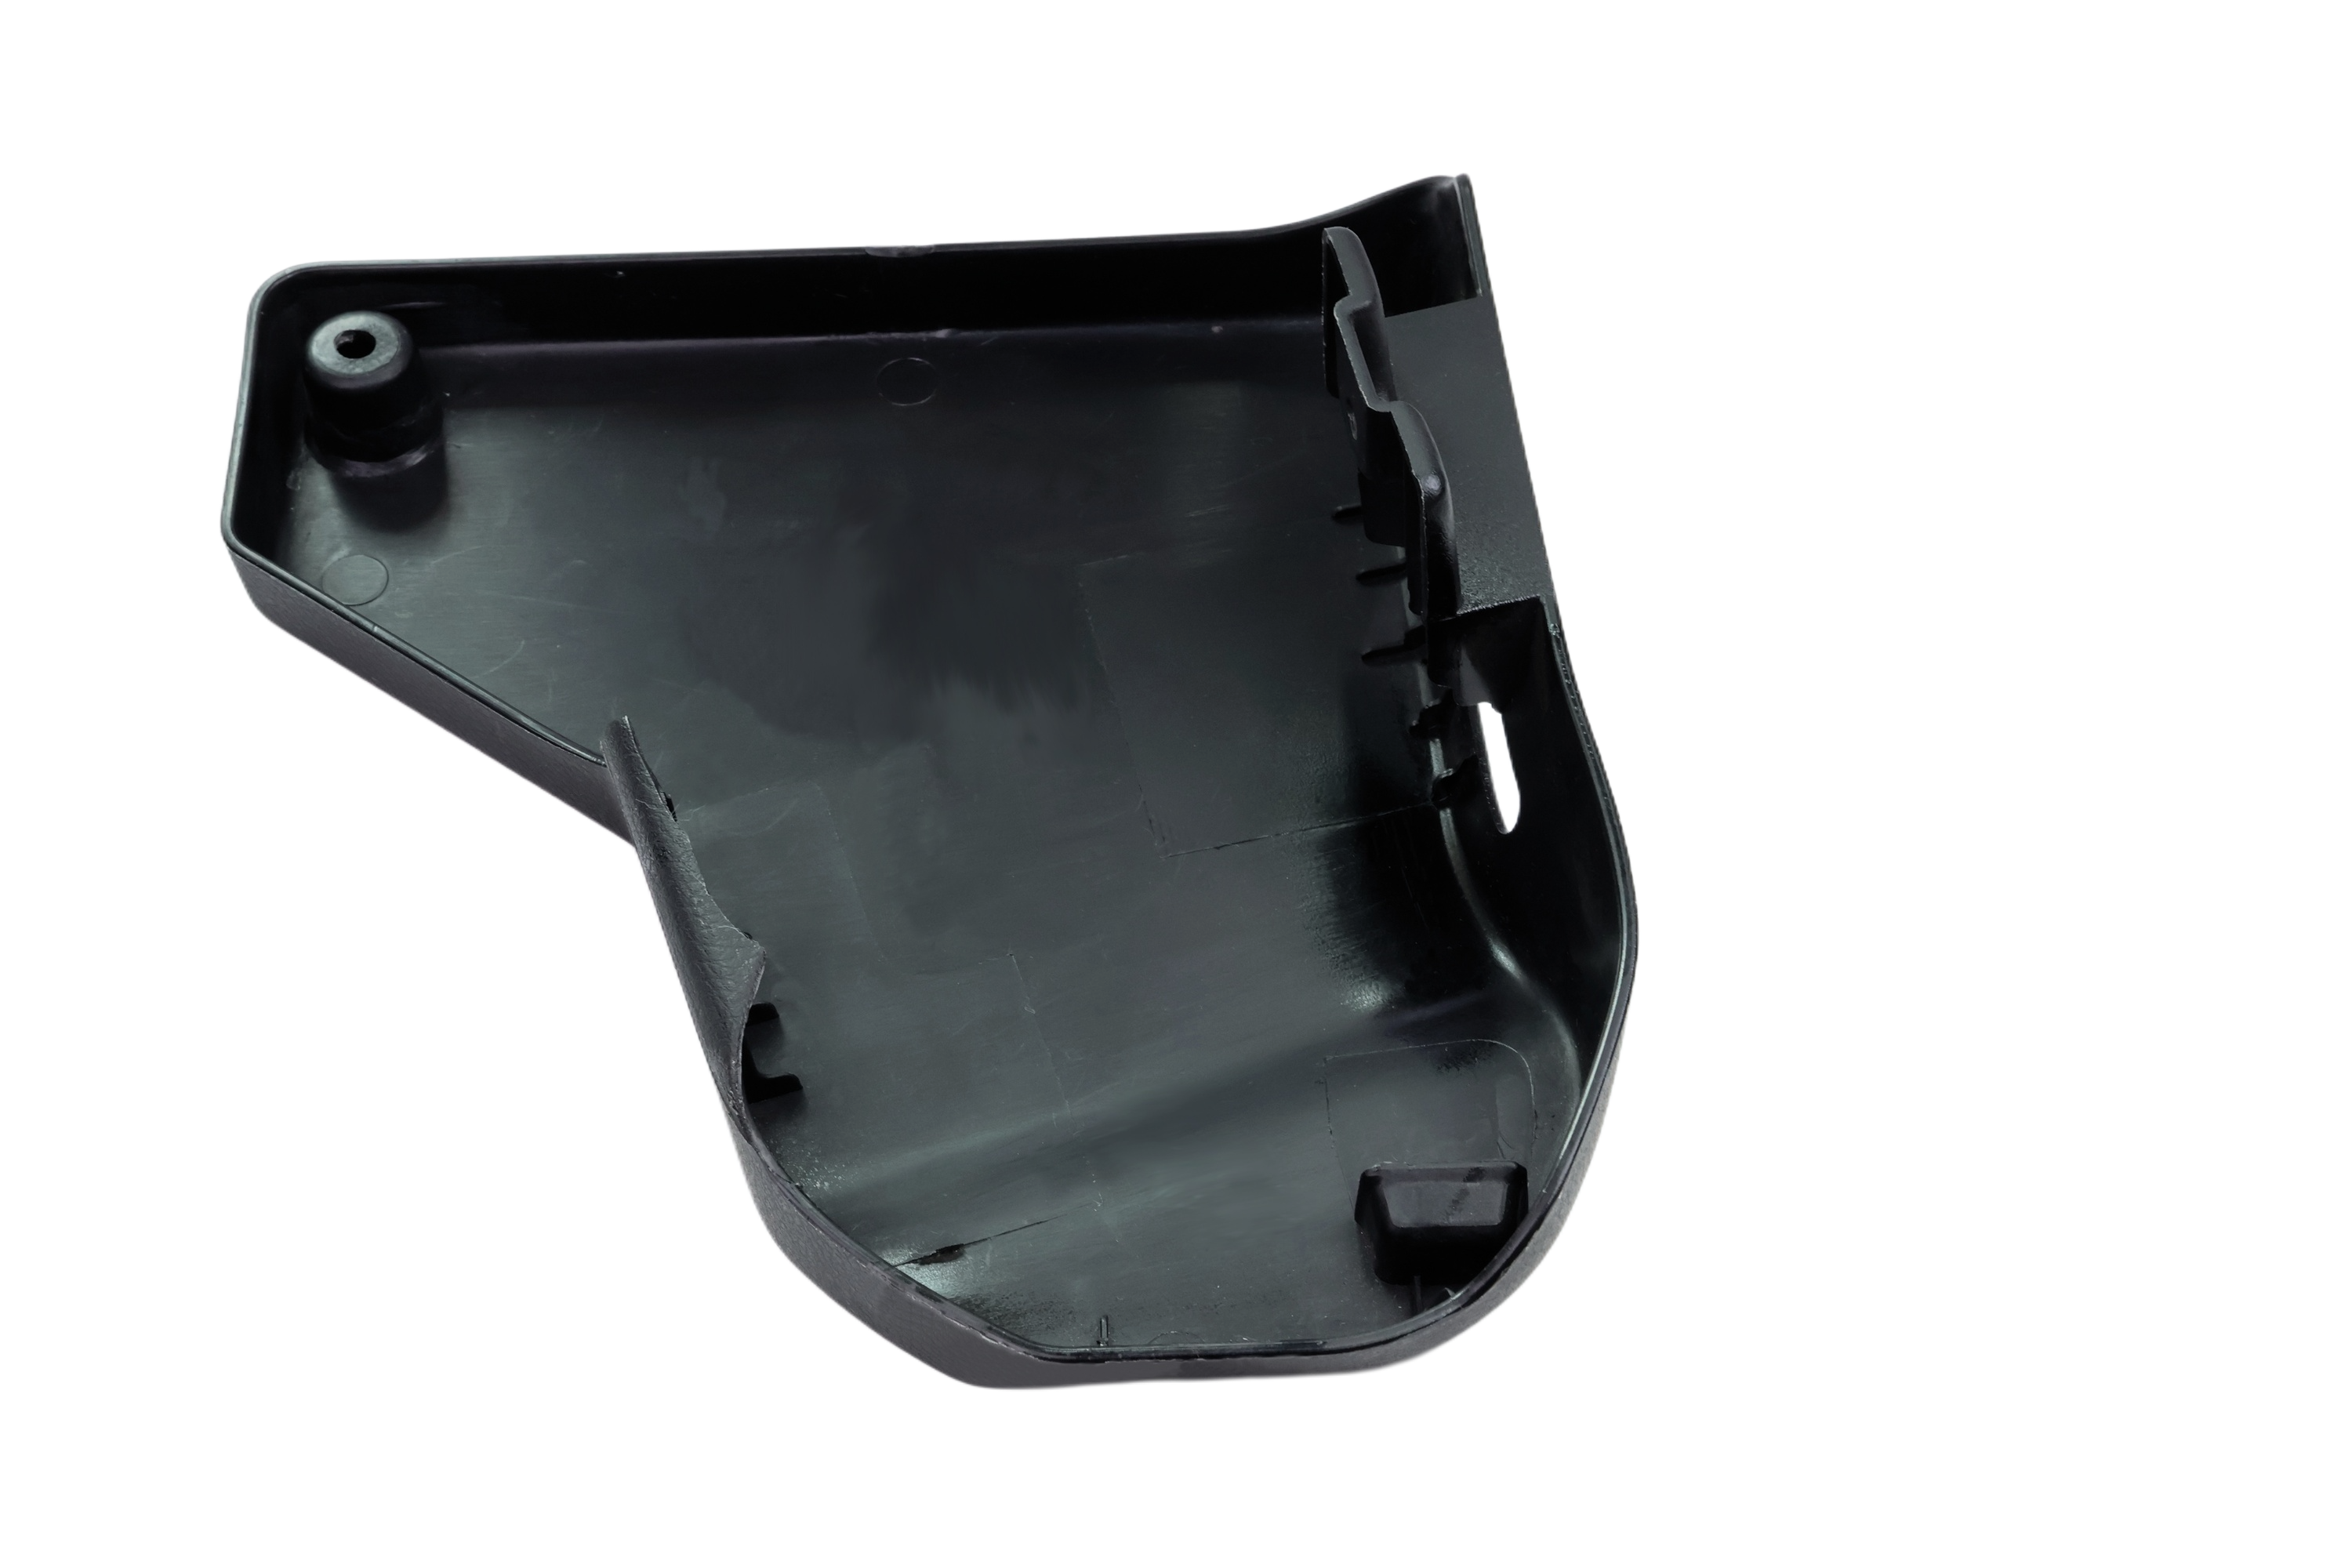
注塑成型是将熔融塑料注入模具型腔并冷却定型的过程。任何工艺参数的偏移都会在塑料件表面或内部留下可识别的“病理特征”。
缩痕是塑料件表面局部下陷的现象,根源在于厚壁区域的体积收缩未被足够保压补偿。解决思路包括:将保压压力提高至80MPa量级、延长保压时间,或在塑料件厚壁处设计掏空结构以减少实体体积。
飞边(毛刺)表现为分型面或顶针间隙处的薄片状溢料。锁模力不足或模具磨损导致间隙扩大是主因。对策包括提升锁模力至设备额定值的80%以上,或修复塑料件模具的分型面配合精度。
熔接痕是两股熔体前沿交汇时未能完全融合形成的线状痕迹。它不仅影响塑料件外观,更会削弱结构强度。提高料筒温度、优化浇口位置使熔接痕转移到非受力区域,或增加排气槽以减少气体夹带,是常用对策。
翘曲变形源于塑料件各区域冷却不均匀产生的内应力。对于长条形塑料件,可通过调整冷却水道布局使温度场对称;对于玻纤增强材料,需注意纤维取向导致的各向异性收缩。
系统化的缺陷诊断需要将现象、工艺参数、模具状态三者关联。记录每模次的注塑曲线并与塑料件质检结果对应,是建立工艺窗口的有效方法。

猜你喜欢



发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!