塑料外壳结构设计准则——壁厚、脱模斜度、加强筋的工程逻辑
 Lu ke
·
浏览 7 ·
点赞 0 ·
评论 0 ·
1个月前 (09-17)
塑料外壳结构设计准则——壁厚、脱模斜度、加强筋的工程逻辑
核心要点:结构设计决定了外壳能否顺利成型以及成型后的性能表现,壁厚均匀性、脱模顺畅性和刚性补强是三大核心原则。
塑料外壳的结构设计并非“画出来就行”,而是需要遵循热塑性塑料在模具中冷却收缩的物理规律。
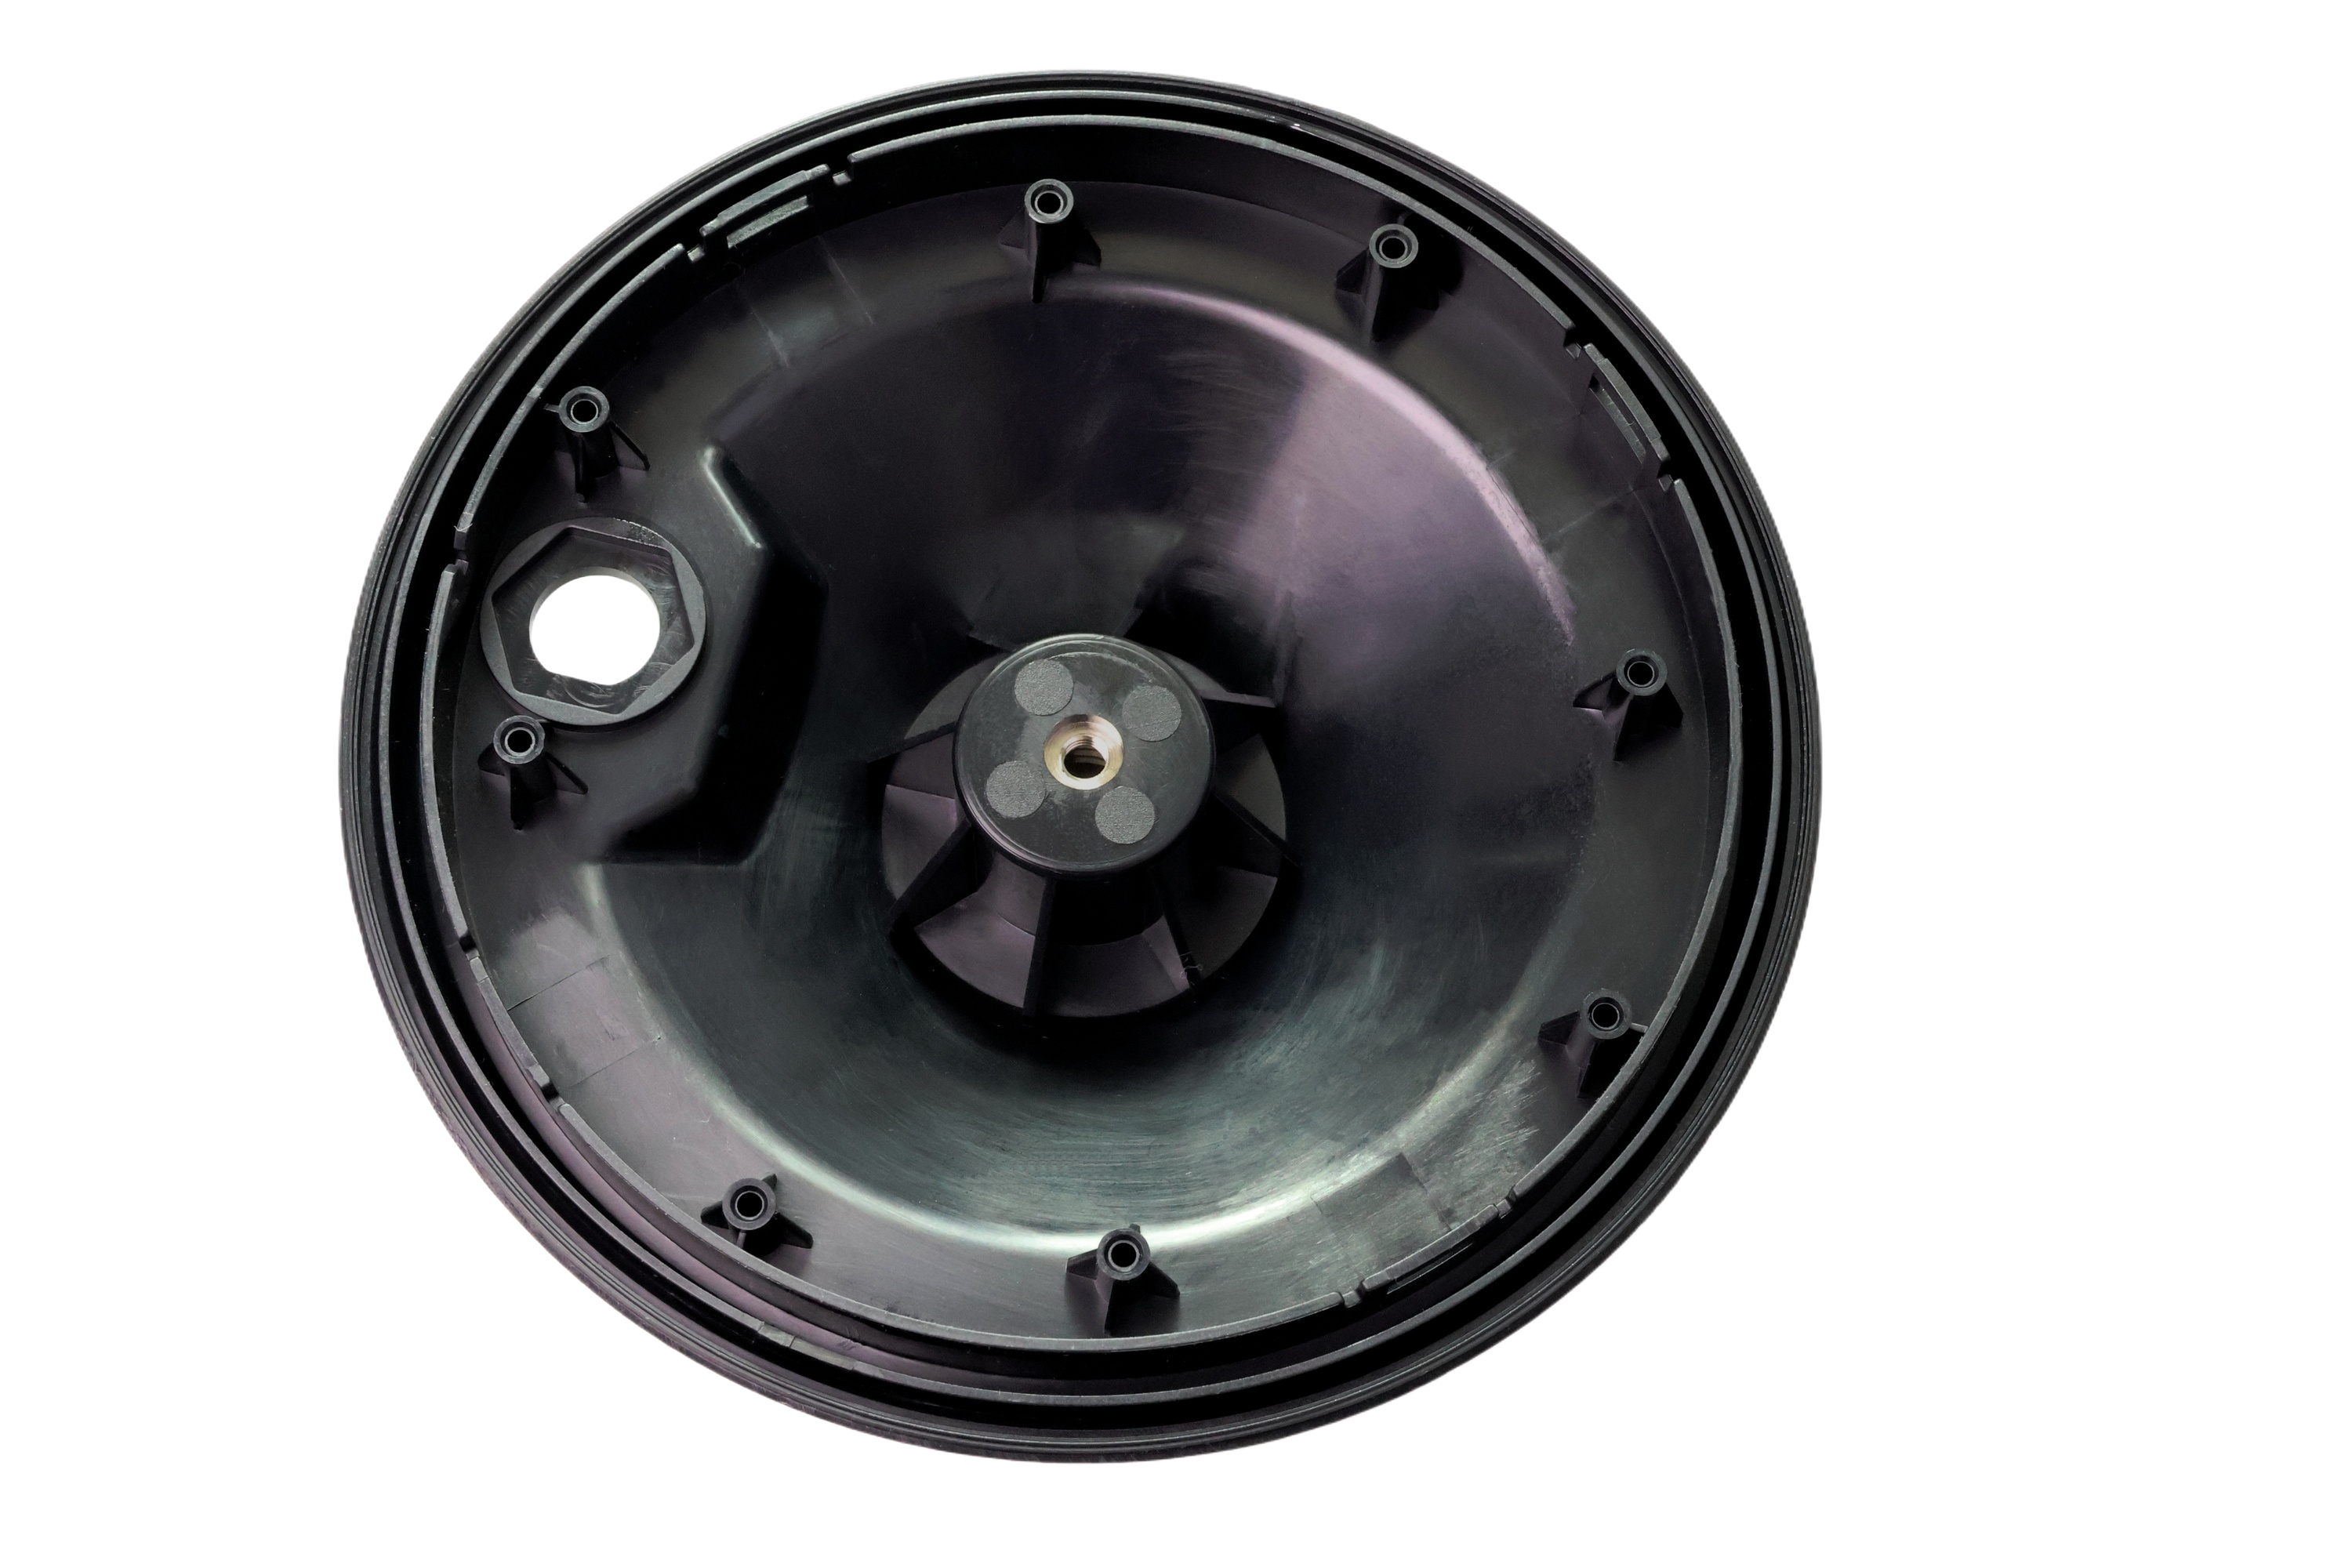
壁厚设计 是第一原则。外壳壁厚一般在1至6毫米范围内,最常用的数值为2至3毫米。壁厚过小导致强度和刚度不足,塑料填充困难;壁厚过大则增加冷却时间,产生气泡、缩孔和内部应力。更关键的是,壁厚必须尽可能均匀一致——冷却和固化速度的差异会产生内应力,引起塑件变形甚至开裂。对于局部过厚区域,应通过增加工艺孔或挖空结构来消除材料堆积。
脱模斜度 是保证顺利脱模的基本设计要素。塑件在模腔内冷却收缩时会紧抱型芯和型腔凸出部分,强行取出会导致表面擦伤或拉毛。一般脱模斜度取1°至1°30′,型芯斜度应比型腔大,且型芯长度和型腔深度越大,斜度越不能减小。对于形状复杂、深度较深的外壳,应选用较大的脱模斜度;尺寸精度要求高的产品,则需权衡脱模顺畅性与尺寸公差。
加强筋 是外壳薄壁化设计的“隐形骨架”。对于尺寸较大而壁厚较小的外壳,加强筋可以在不增加壁厚的前提下提升刚性和强度。设计要点包括:筋厚不应过大,否则对应壁面会产生凹陷;筋底部应呈圆弧过渡,避免应力集中;布局要均匀合理,减少因收缩不均导致的变形;大面积外壳宜采用“多而矮”的筋布局。此外,中间加强筋的高度应低于外壁0.5毫米以上,使支承面易于平直。

猜你喜欢



发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!