镀铬锥柱手柄的质量检验标准与到货验收要点
 Lu ke
·
浏览 7 ·
点赞 0 ·
评论 0 ·
1个月前 (09-22)
镀铬锥柱手柄的质量检验标准与到货验收要点
摘要:采购镀铬锥柱手柄时,如何判断产品质量是否达标?本文梳理从外观检查到性能验证的验收要点,帮助采购方建立判断依据。
镀铬锥柱手柄作为标准化工业部件,质量水平参差不齐。外观相似的产品,在材质、镀层厚度和加工精度上可能存在显著差异。建立一套可操作的验收标准,是保障采购质量的基础。
外观检验的硬性指标
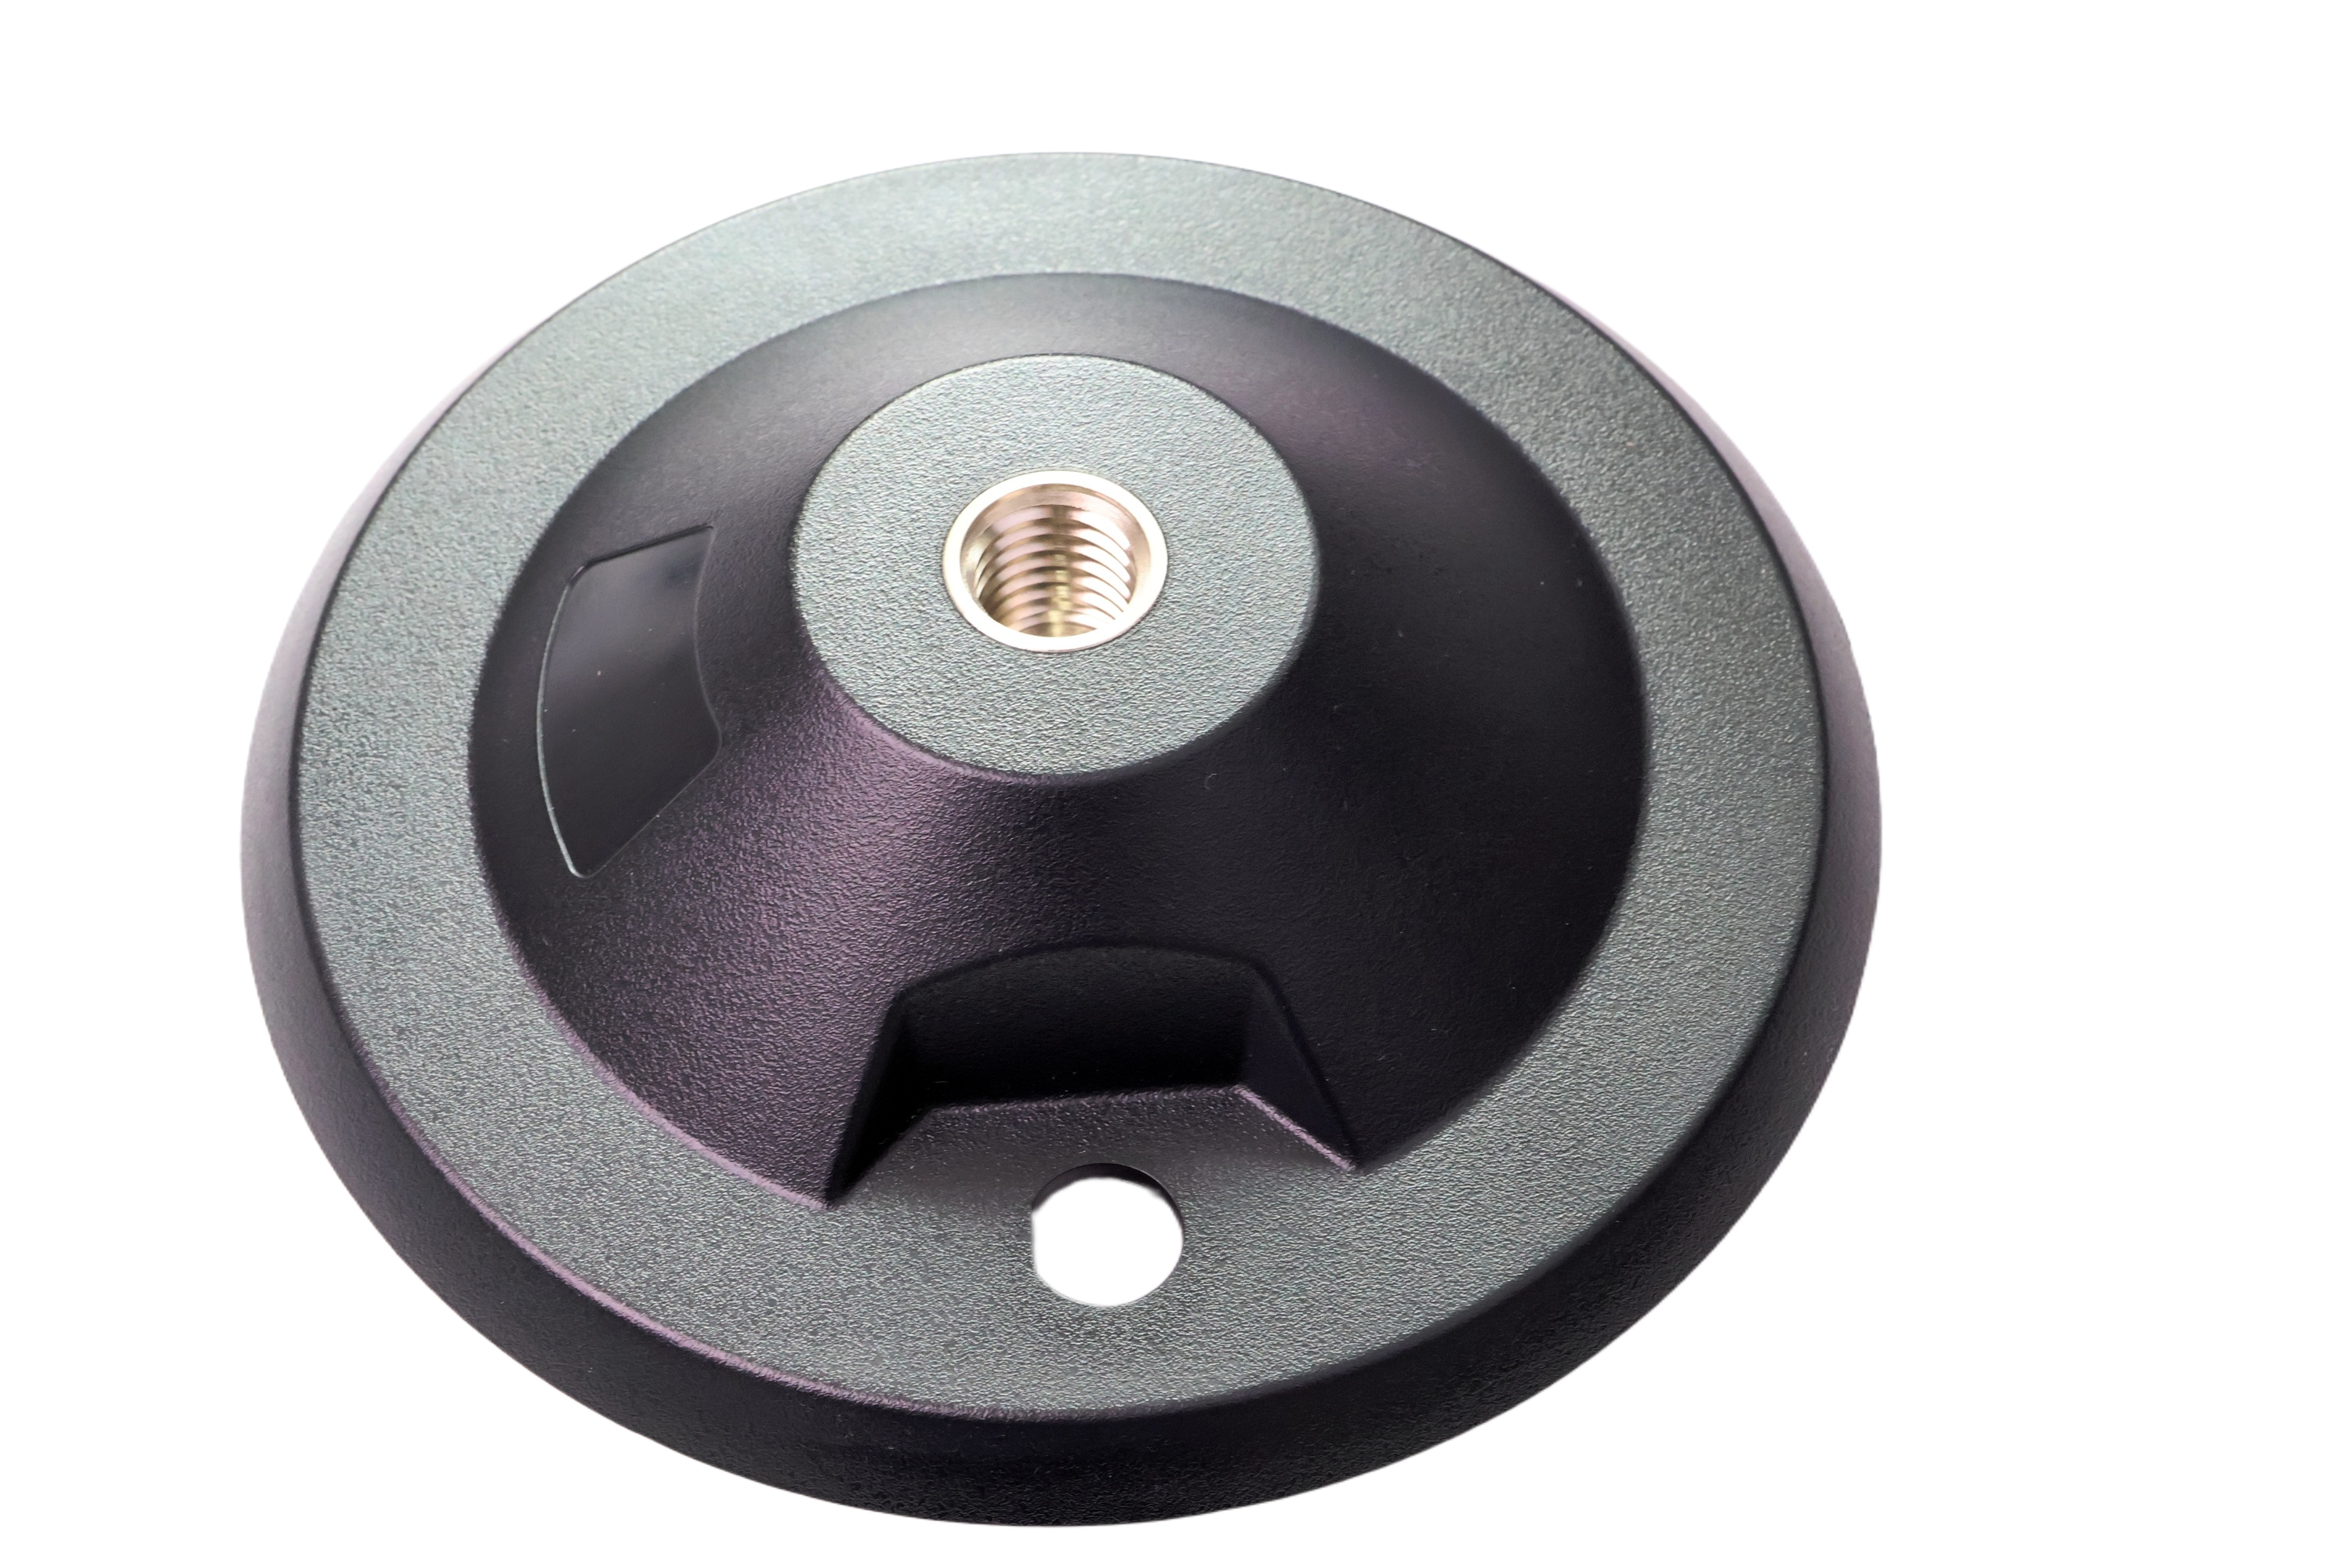
镀层均匀性是首要检查项。合格的镀铬锥柱手柄,其锥面、柱面和过渡区域的铬层色泽应一致,无明显的发暗、发白或颜色差异。镀层发暗通常意味着电流密度不足或镀液温度偏低,这类镀层的致密性和附着力往往不达标。
表面缺陷检查包括:无起泡、无剥落、无划痕、无露底。镀层起泡或剥落是附着力不足的直接表现,这类产品在使用中会迅速恶化。锥面与柱面的交界处是镀层缺陷的高发区域,验收时应重点关注。
尺寸与配合检验
镀铬锥柱手柄的关键尺寸包括:安装螺纹规格(用螺纹规检验)、锥面大端直径(用卡尺测量)、总长度和手柄直径。对于螺纹型手柄,应抽样进行旋入测试,确认螺纹通规能顺利旋合、止规不过。螺纹加工精度不足会导致安装困难或连接松动。
若采购的是带定位机构的镀铬锥柱手柄,还应检验旋转手感。手动旋转手柄,感受档位是否清晰、阻力是否均匀、有无卡滞或异响。
性能验证的可行方案
对于关键应用场景,可要求供应商提供镀层厚度报告和盐雾测试报告。镀层厚度是耐磨和防腐蚀性能的基础,硬铬镀层应提供不低于20μm的厚度证明。盐雾测试结果反映防腐蚀能力,室内工况建议不低于48小时无锈蚀,户外或潮湿环境应要求120小时以上。
若供应商无法提供检测报告,采购方可在到货后抽样送第三方检测。铬层厚度可用磁性测厚仪快速测定,盐雾测试则可委托专业实验室完成。验收标准的严格执行,是对后续设备运行可靠性的必要投资。

猜你喜欢



发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!