塑料外壳注塑生产工艺详解|从原料到成品全流程品质把控
 Lu ke
·
浏览 5 ·
点赞 0 ·
评论 0 ·
3周前 (09-30)
塑料外壳注塑生产工艺详解|从原料到成品全流程品质把控
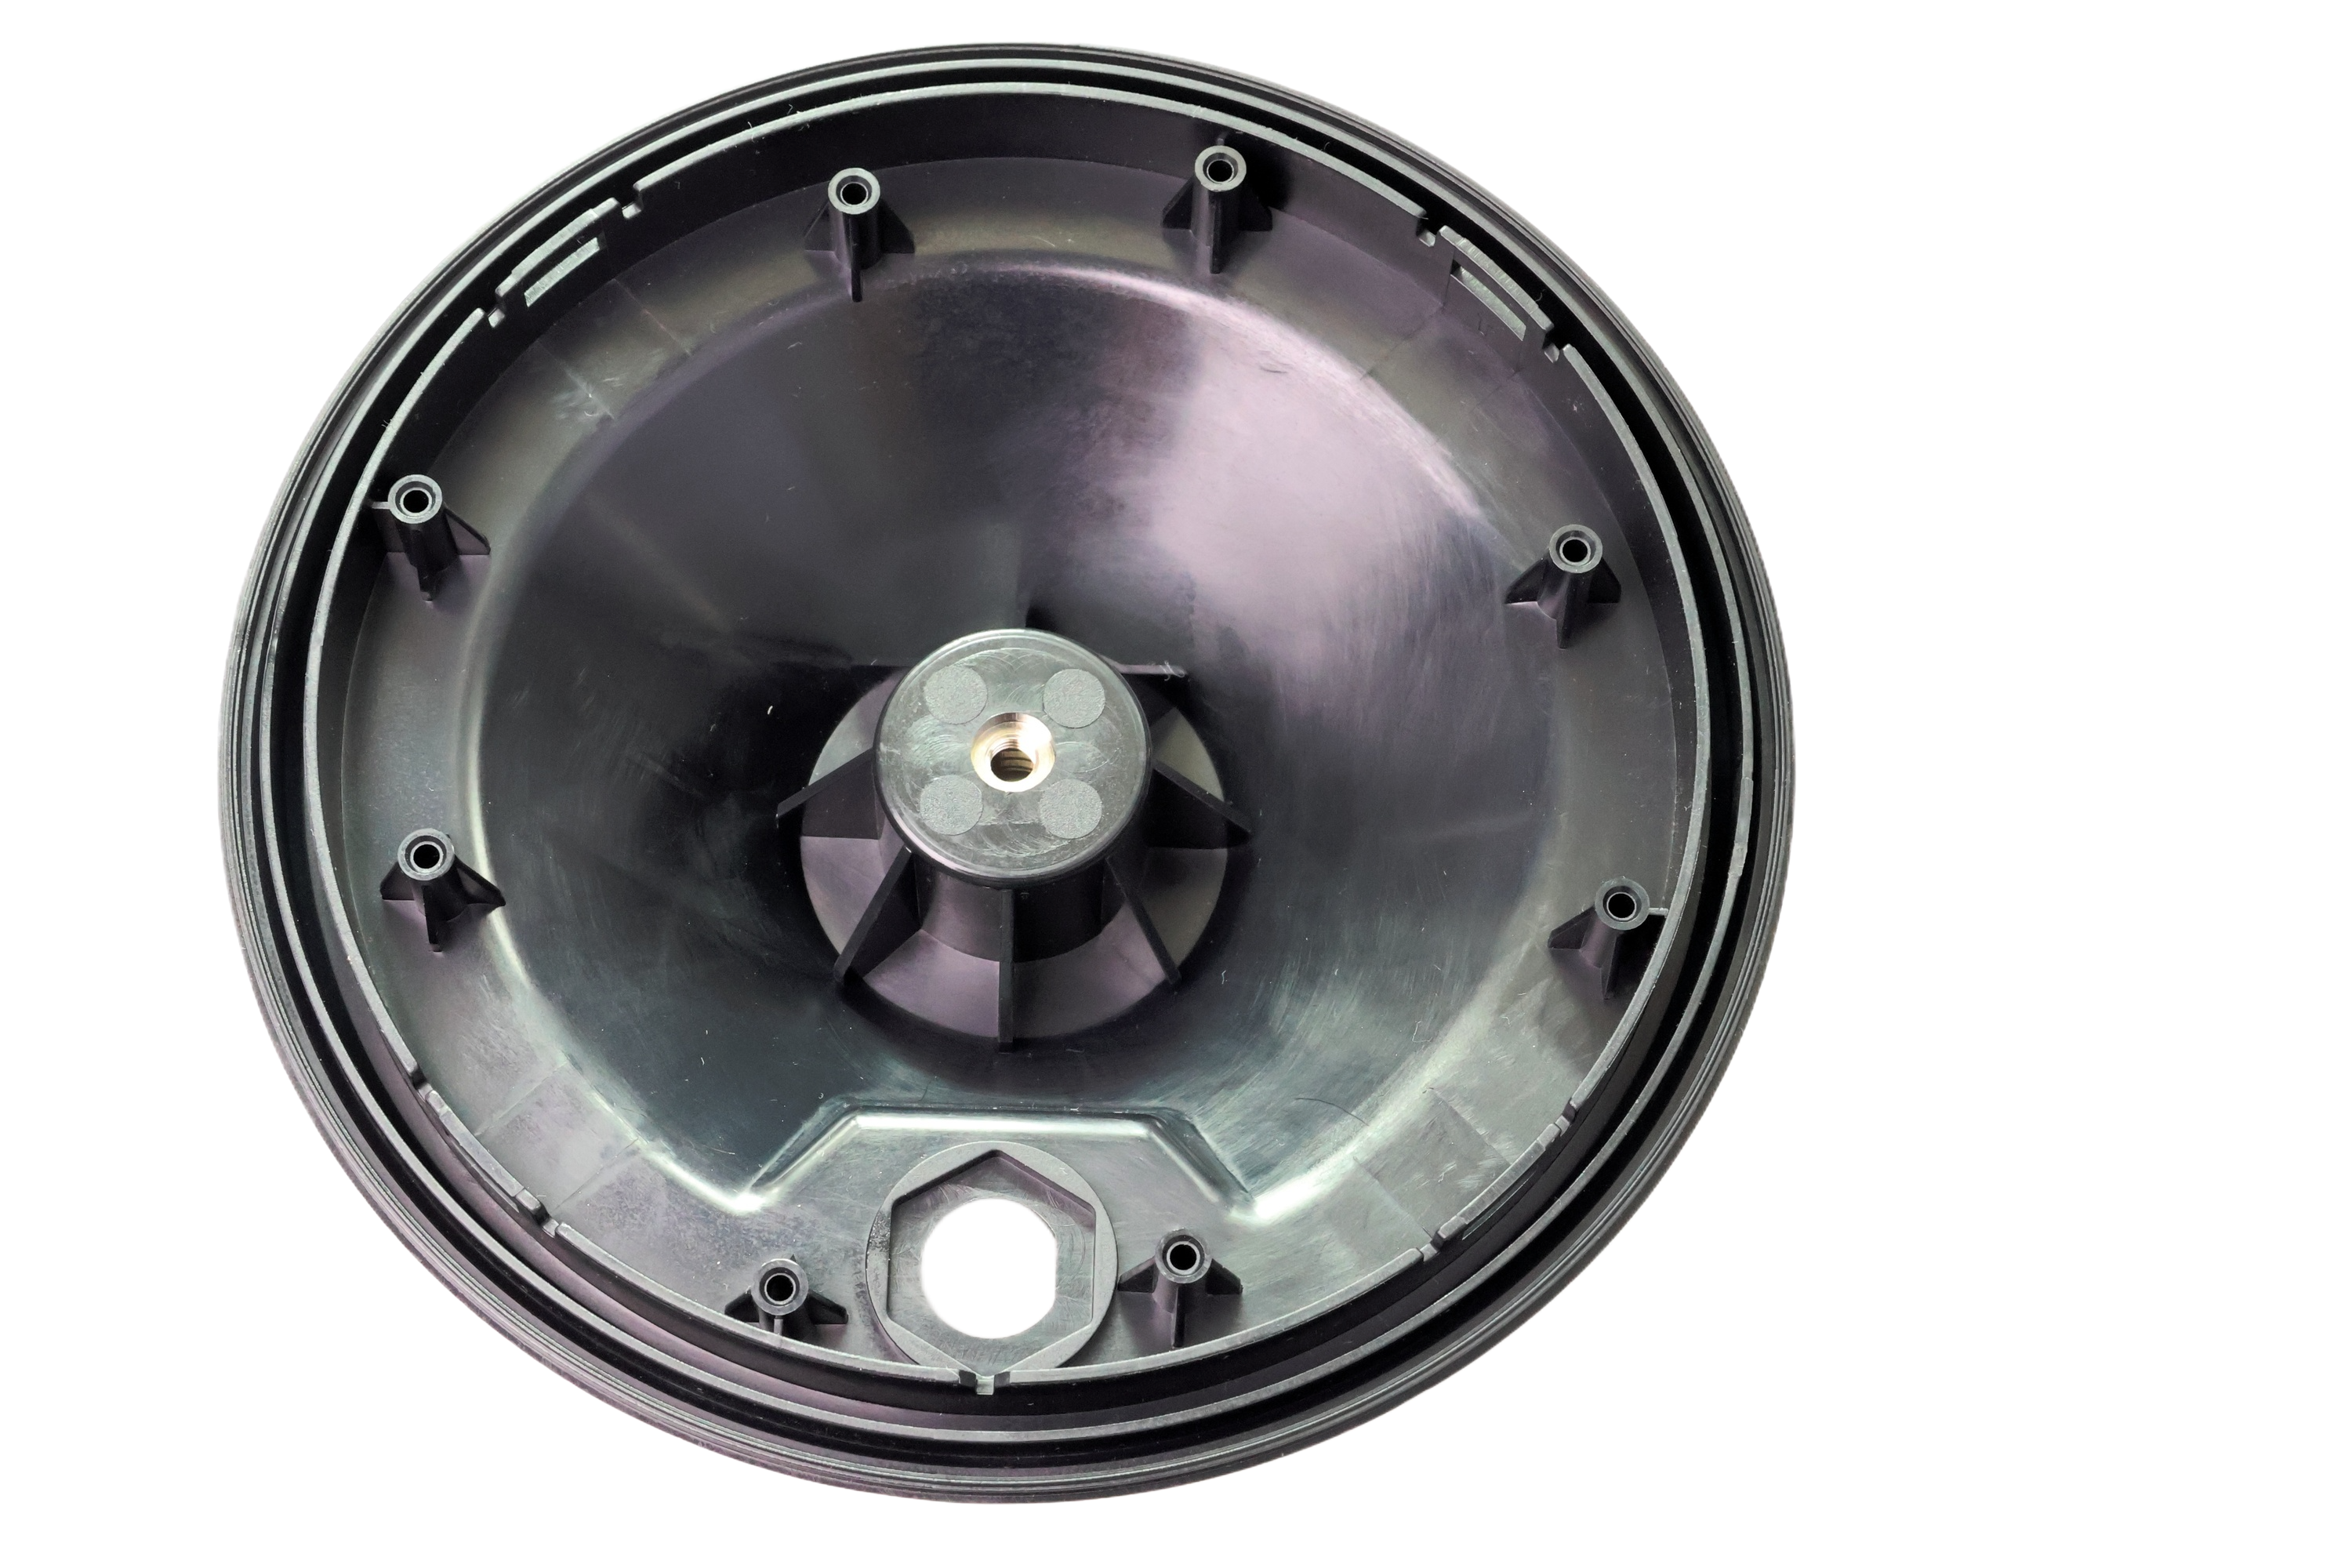
市面上高品质【塑料外壳】均采用精密注塑工艺生产,产品精度、平整度、结构稳定性、使用寿命完全取决于生产工艺与品控标准。很多低价劣质塑料外壳出现变形、缩水、毛边、易裂、色差、尺寸偏差等问题,均是生产工艺不规范、品控缺失导致。本文详细讲解【塑料外壳】标准化注塑生产全流程与核心品质把控要点。
第一步:原料预处理。生产前根据产品需求匹配ABS、PC、PC+ABS等原料,全新原生塑料颗粒无杂质、无回收料,保障材质稳定性。针对吸湿性较强的PC、尼龙原料,必须进行烘干除湿处理,去除原料内部水分,避免成品出现气泡、水纹、银丝等瑕疵,同时根据需求添加阻燃剂、抗UV剂、抗静电剂、色母等改性助剂,调配达标原料。
第二步:精密模具调试。模具精度直接决定【塑料外壳】尺寸精度与外观质感,优质模具采用高精度钢材制作,经过抛光、细化纹路、卡槽精准加工,确保外壳边角规整、接口贴合、纹路均匀。生产前完成模具合模调试,校准温度、压力、射速参数,杜绝合模缝隙、偏移问题,保障批量产品一致性。
第三步:高温注塑成型。将预处理后的塑料颗粒通过注塑机高温熔融,熔融液态塑料通过高压高速注入模具型腔,保压冷却定型。核心工艺参数严格把控:注塑温度、保压压力、冷却时间、射速根据材质精准调节,避免出现缩水、变形、缺料、溢料等缺陷。ABS材质温度控制区间适中,成型稳定性强;PC材质需高温注塑、慢速射速,防止应力开裂。
第四步:脱模与后处理。产品冷却定型后自动脱模,人工或机械取件,去除产品边缘飞边、毛刺、水口废料,精细打磨边角,保证外壳边缘光滑无尖锐棱角。根据产品需求进行表面工艺处理,包括磨砂、喷油、丝印LOGO、镭雕参数、抛光、配色等,提升产品外观质感与使用性能。
第五步:全检品控与包装。成品完成后进行全方位质检,外观检查无气泡、色差、裂纹、变形、瑕疵;尺寸检测核对孔径、孔距、整体尺寸精度;功能检测卡扣松紧、螺丝柱牢固度、密封贴合度;抽样进行抗冲击、阻燃、绝缘性能测试。合格产品分类包装,做好防震防护,避免运输磕碰破损,次品统一剔除返工。
优质【塑料外壳】生产全程标准化管控,从原料、模具、注塑、后处理到质检层层把控,确保成品尺寸精准、结构稳固、外观完美、性能达标,适配各类设备长期稳定使用。

猜你喜欢



发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!