工业塑料件常见缺陷分析,缺陷成因与改善方案
 Lu ke
·
浏览 3 ·
点赞 0 ·
评论 0 ·
2周前 (10-14)
工业塑料件常见缺陷分析,缺陷成因与改善方案
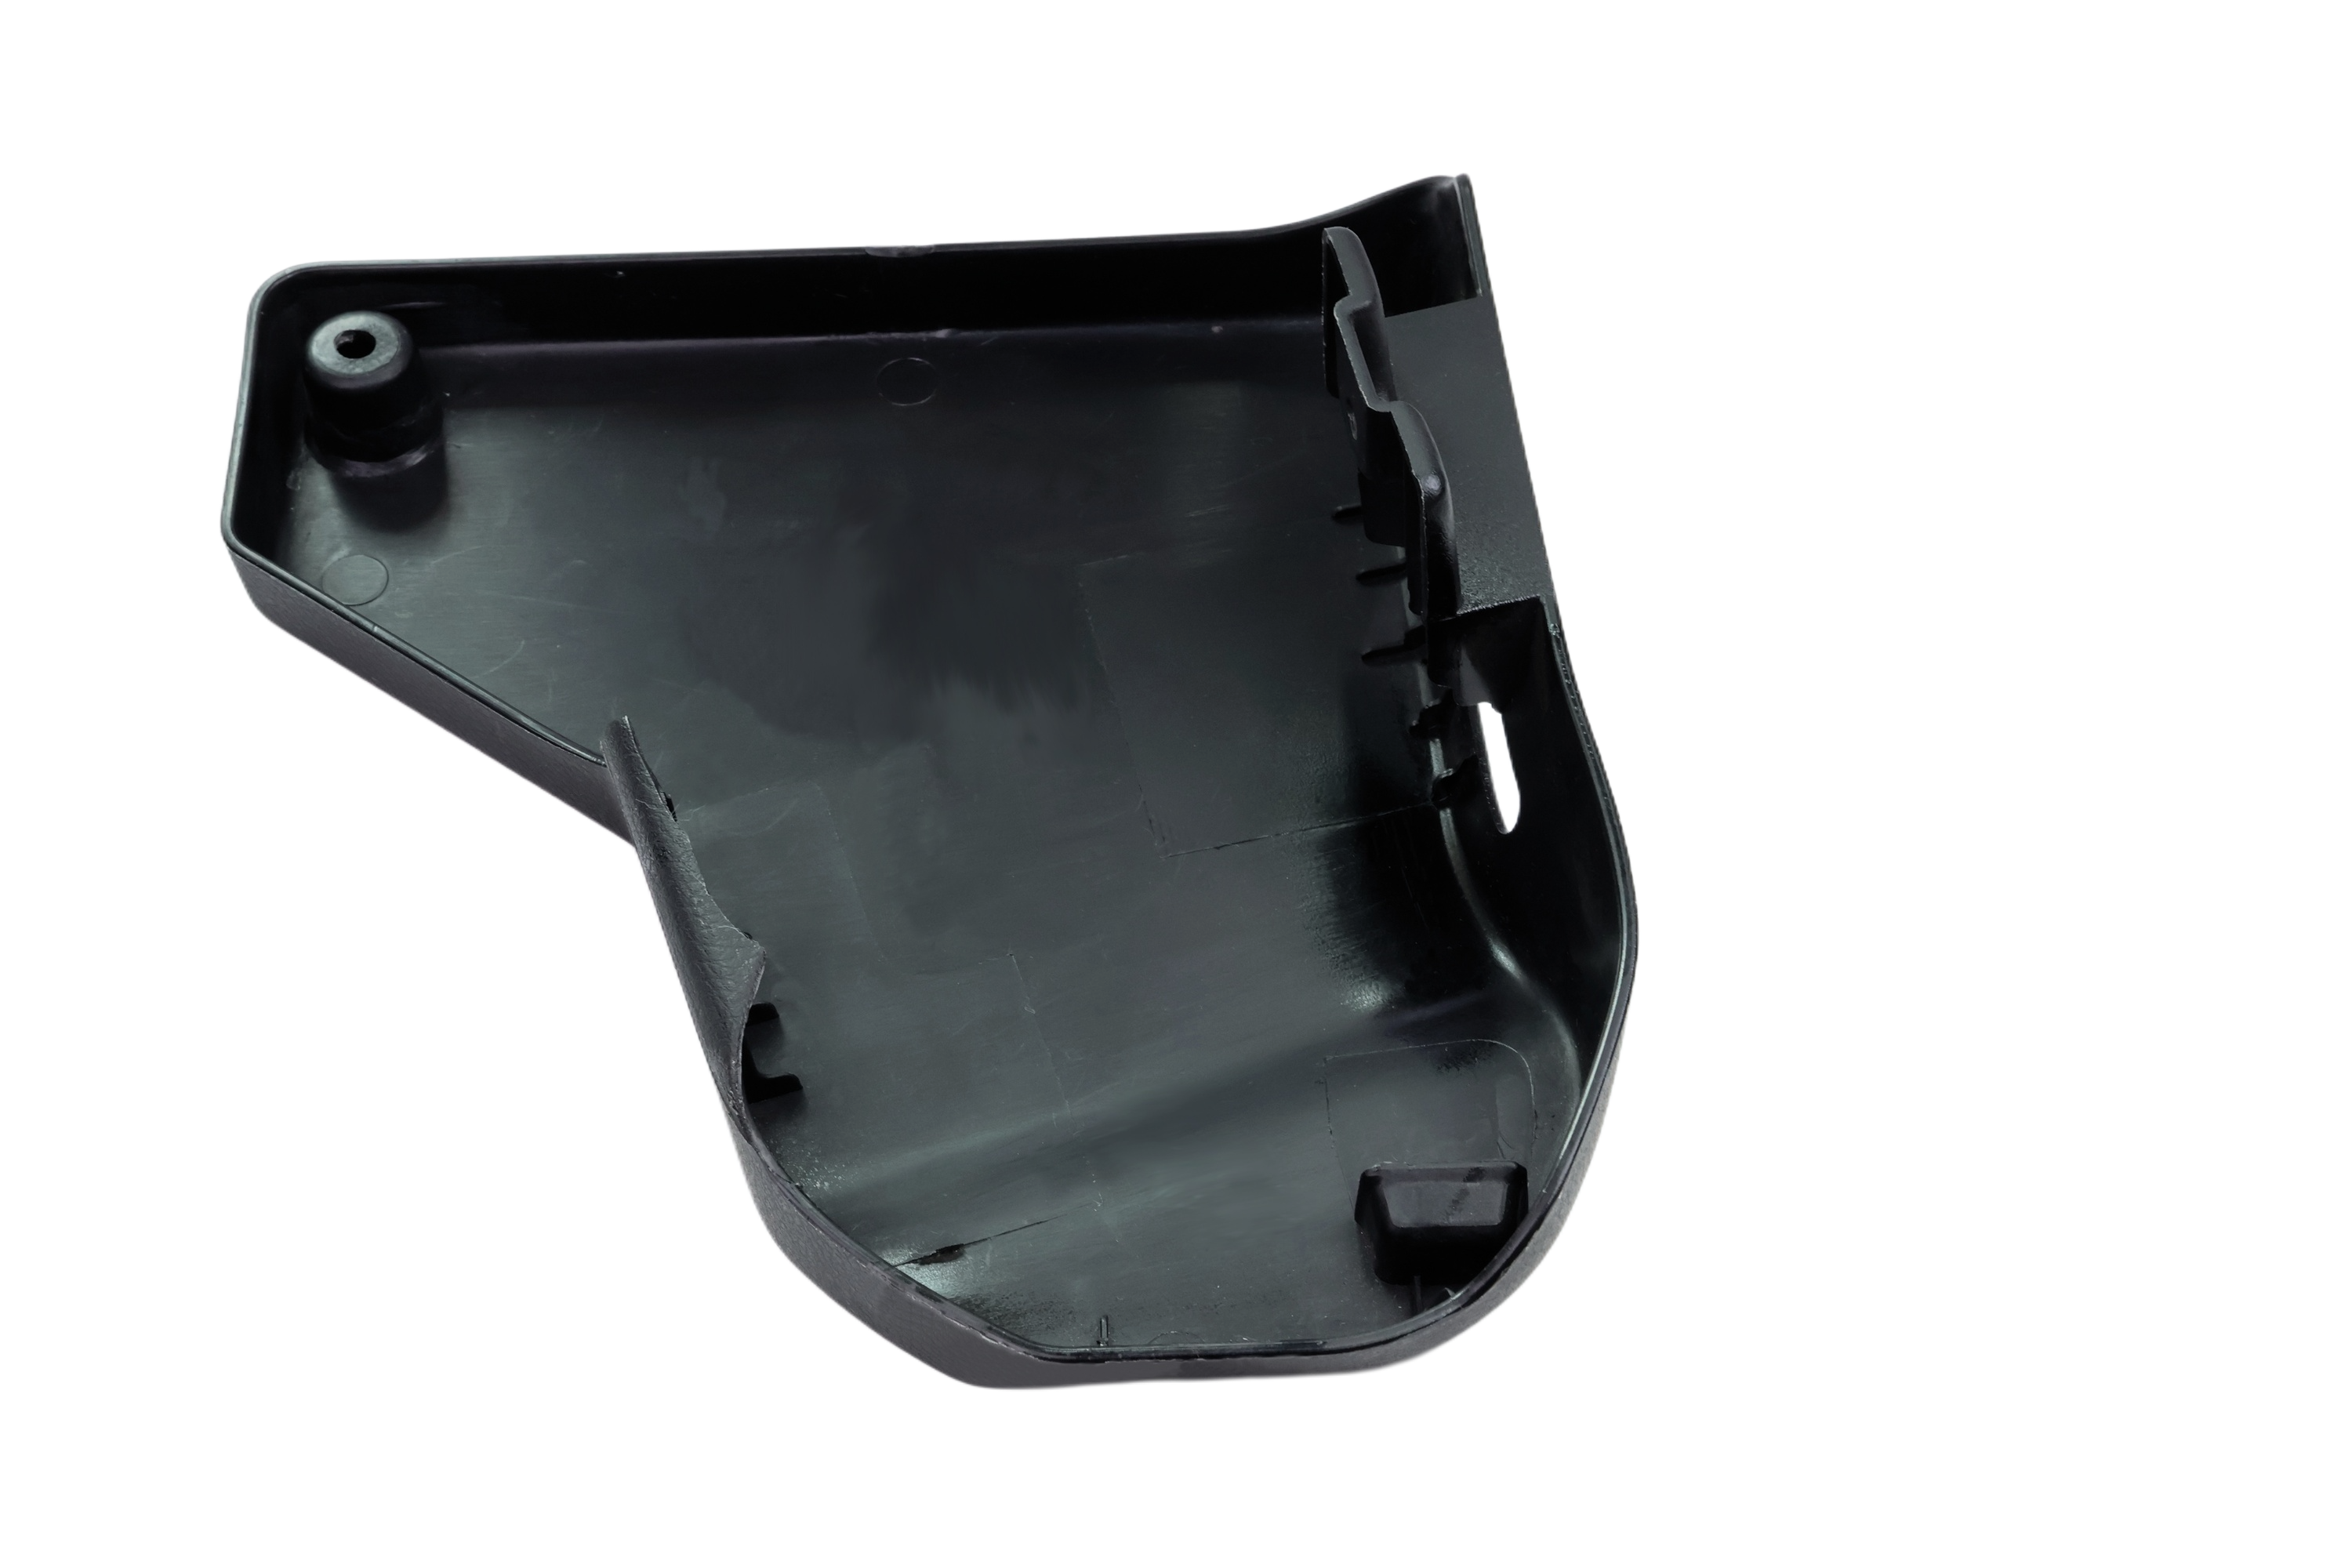
注塑与模压生产的塑料件,生产过程经常出现缩水、翘曲、气泡、缺料、熔接痕、开裂等缺陷。很多钣金厂家采购回来装配才发现问题,耽误项目进度。本文针对塑料件 高频缺陷,分析产生原因与对应的改善方案。
缺陷 1:缩水凹陷
现象:塑料件 表面局部凹坑,多出现厚壁区域、筋条背面。 成因:塑料冷却收缩,厚壁位置原料补给不足;壁厚不均匀,局部肉厚过大。 改善:优化结构,减薄局部厚肉;调整注塑保压压力;降低料温;加厚浇口。
缺陷 2:产品翘曲变形
现象:成型后塑料件 发生弯曲、扭曲,孔距偏移,装配对位困难。 成因:收缩不一致;玻纤取向导致各向收缩差异;冷却不均匀;脱模顶出力不平衡。 改善:优化壁厚均匀性;调整模具冷却水路;优化注塑参数;设计增加加强筋提升刚性。玻纤增强塑料件 翘曲问题会更加突出。
缺陷 3:气泡、气孔
现象:塑料件 内部空洞,表面小孔。 成因:原料干燥不足,水分高温气化;厚壁内部收缩空洞;排气不良。 改善:原料充分烘干;优化模具排气槽;降低注塑速度;优化壁厚,避免局部超厚。胶木模压塑料件 压力不足也会产生气孔,强度大幅下降。
缺陷 4:熔接痕
现象:两股料汇合形成线状痕迹,位置强度下降,受力容易从熔接痕断裂。 成因:熔体分流后汇合,融合强度低,常见多孔、多筋结构塑料件。 改善:调整浇口位置;提高料温、模温;增加排气;将熔接痕安排在低受力区域。
缺陷 5:开裂、脆裂
现象:装配、使用过程塑料件 出现裂纹。 成因:内应力过大;尖角应力集中;原料回料比例过高;螺丝锁紧扭矩过大;材质选型错误。尼龙、PC 产品容易出现应力开裂。 改善:结构增加圆角;降低内应力;控制回料添加比例;装配控制锁紧扭矩,不要暴力拧紧。
缺陷 6:缺料、短射
现象:塑料件 局部没有充满,边角残缺。 成因:注塑压力不足、速度低;模具排气堵塞;料温低流动性差;流道浇口过小。 改善:提升压力与射速;清理排气槽;提升料温;放大浇口。
二、来料检验快速识别缺陷
采购收货检验塑料件,重点查看:外观缩水、气泡、裂纹;尺寸测量孔距、外形尺寸;装配试装,检查变形。对于受力塑料件,重点检查熔接痕、内角裂纹,这些缺陷肉眼很难察觉,后期使用极易断裂。
总结:塑料件 成型缺陷大多来自产品结构、模具、原料、工艺参数四个方面。设计阶段提前规避尖角、壁厚不均,生产环节做好原料烘干与排气,来料做好抽检,能够减少缺陷件流入装配工序,避免设备现场故障。

猜你喜欢



发表评论
电子邮件地址不会被公开。 必填项已用*标注


您必须 登录 才能发表评论!